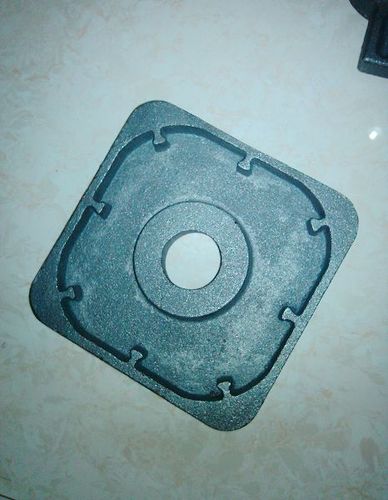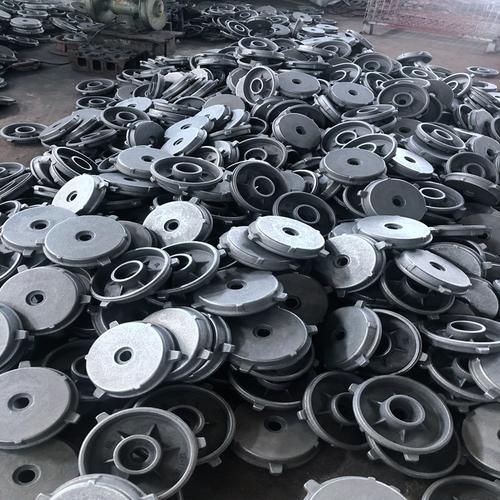
在工业制造领域,灰铁铸造件凭借其优异的减震性、耐磨性和低成本,始终占据着重要地位。特别是电机壳、端法兰盖这类结构件,采用生铁翻砂铸造工艺,既能满足强度要求,又能实现批量生产。本文将从材料特性、工艺要点和质量控制三方面,探讨灰铁铸造件加工中的关键问题。
一、材料选择:生铁与回炉料的科学配比
灰铁铸件通常以生铁为主要原料,辅以废钢、回炉料和铁合金。对于电机壳端法兰盖,需控制碳含量在3.2%-3.6%,硅含量1.8%-2.2%,以保证良好的铸造流动性和强度。生铁应选用低磷低硫的炼钢生铁,搭配30%-50%的同类回炉料,可降低成本和收缩倾向。熔炼时需注意增碳剂的使用,避免碳当量过高导致石墨粗大。
二、翻砂铸造工艺:从造型到浇注的关键环节
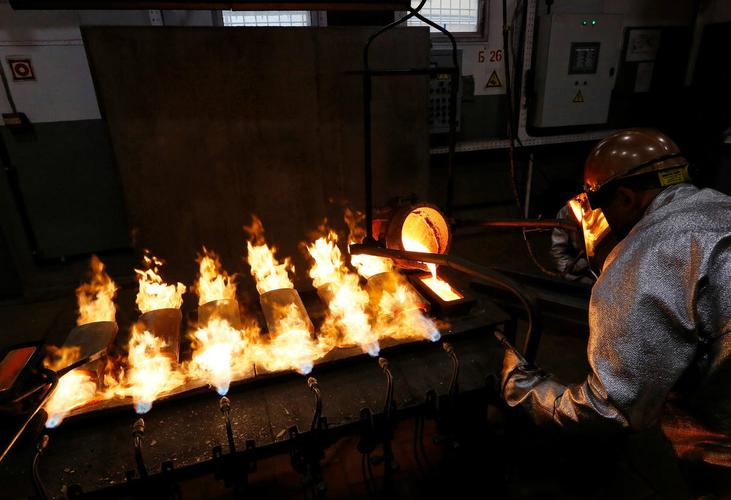
翻砂铸造采用粘土砂湿型工艺,针对法兰盖的凹槽和螺栓孔,宜采用“一箱多件”的模板布局。造型时砂型紧实度控制在85-90,水分4.5%-5.5%。浇注温度建议1380-1420℃,过高易产生粘砂,过低则导致冷隔。对于电机壳的散热筋部位,可增设溢流冒口防止缩松。浇注后需保温4小时以上再打箱,避免急冷产生白口组织。
三、灰铁加工性能与缺陷防治
灰铁铸件加工的难点在于其表面硬度和内部石墨形态。电机壳端面加工时,若出现局部硬点,需检查孕育处理是否充分。端法兰盖的止口部位若出现气孔,往往是砂型透气性不足或浇注系统卷气所致。建议采用半封闭式浇注系统,直浇道与横浇道面积比1:1.2。加工后的铸件应进行时效处理,消除内应力,防止变形。
四、质量检验与常见问题分析
合格的法兰盖铸件不得有穿透性裂纹和影响密封的砂眼。金相组织中珠光体含量应≥95%,石墨长度4-6级。若发现法兰面加工后出现黑斑,可能是石墨漂浮或夹渣,需从熔炼温度和扒渣操作查找原因。电机壳的圆度公差需保证在0.5mm以内,翻砂模具的磨损需定期检查,避免因砂箱错位导致壁厚不均。
生铁翻砂铸造电机壳端法兰盖,看似粗放,实则每一道工序都影响着最终性能。从配料的精准称量到浇注的冷静等待,从清理打磨到加工检验,唯有尊重工艺纪律,才能让灰铁铸件在电机运转中稳固如山。